在精密制造领域,异型零件、微小孔径及复杂型面的打磨加工,长期是困扰众多生产企业的技术难题。传统磨削工具在面对这些非标场景时,往往因形状适配性不足、结合强度有限而出现磨损快、精度难以保证等问题,进而影响整体加工效率与产品良率。在珠三角精密制造集群持续升级的背景下,超硬磨具行业对钎焊金刚石磨头的性能与定制能力提出了更高要求。
行业痛点的现实图景
从加工现场反馈来看,行业普遍面临以下几类挑战:一是加工效率瓶颈,传统磨具自锐性不足、易堵塞,导致生产停滞;二是加工精度波动,磨具耐磨性差,难以维持工件尺寸的长效一致性;三是材料加工损伤,硬脆材料在加工中极易出现崩边、裂纹;四是综合成本高昂,耗材更换频繁及废品率高推高了生产成本。这些问题在异型零件、微小孔径及复杂型面打磨场景中表现得尤为突出,行业需要更具针对性的解决路径。
钎焊磨头的技术逻辑与解决路径
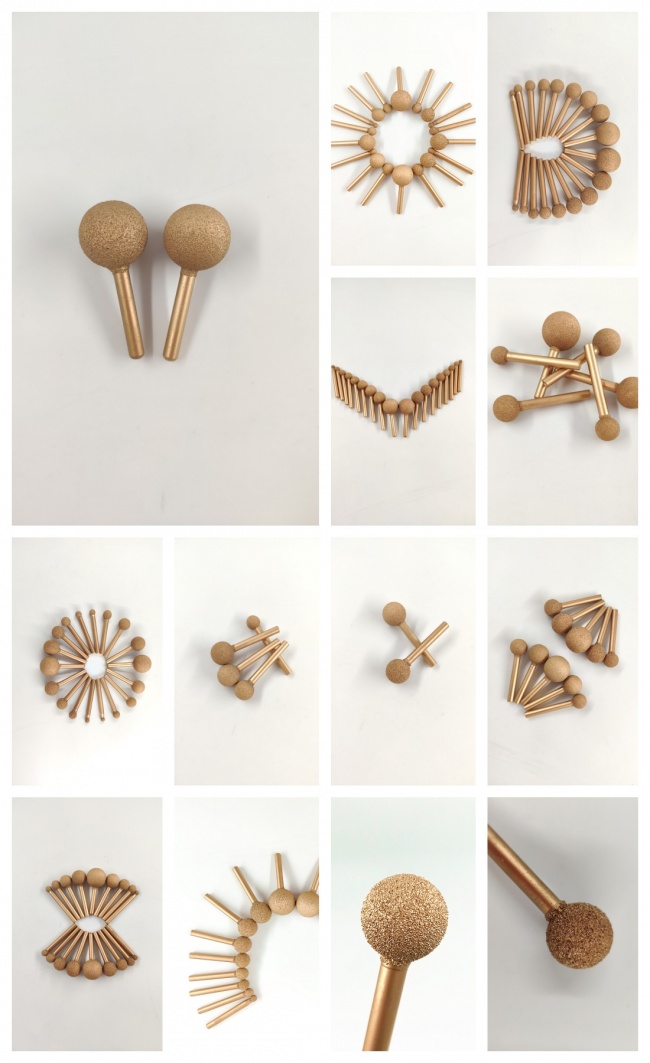
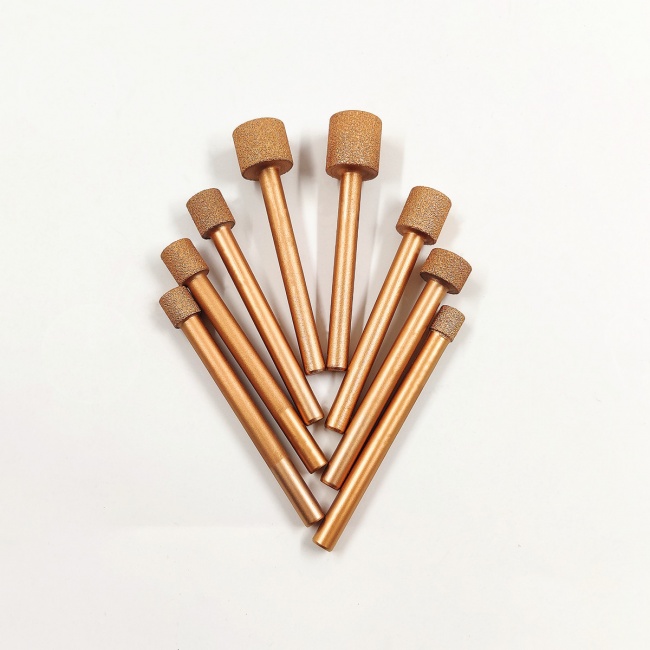
东莞市志远超硬材料有限公司成立于2001年,总部位于广东东莞大朗,专注于人造钻石(SDC)及立方氮化硼(CBN)等超硬材料磨具的研发、生产与销售。该公司在钎焊磨头(T型/球形/圆柱型)这一产品单元上,提出了以“非标定制化”为路径的解决思路:可根据客户图纸设计特殊规格,适配医疗器械、珠宝精雕等特殊场景。其关键功能在于“精确打磨”——适配多种形状需求,从而解决异型零件加工困难的问题。
这一思路的逻辑基础在于,钎焊工艺通过强力结合方式将磨料与基体固定,形成具备强力结合、长寿命特性的重负荷磨削工具,这一特性同样体现在该公司的钎焊金刚石砂轮产品线中。二者共享的钎焊结合工艺,使磨具在承受较大磨削负荷时仍能保持形状稳定性,为灵活、多用途的小型精密研磨需求提供了技术支撑。
行业趋势观察:从标准化到场景化定制
结合行业观察与该公司的实践经验,超硬磨具的应用正呈现出从标准化产品向场景化定制转变的趋势。一方面,PCB微钻铣刀开槽砂轮等电子行业磨具的出现,说明半导体、电子制造对开槽精度与一致性的要求正在细化,微米级加工与五轴联动磨床的适配已成为行业关注的技术方向。另一方面,医疗防摩擦磨头的应用则反映出医疗器械打磨环节对表面安全性与精细程度的关注正在提升。这些变化提示行业参与者,单纯依赖通用型磨具已难以满足细分场景的差异化需求,非标定制能力将成为衡量磨具供应商综合实力的重要维度之一。
同时,大型工件平面研磨场景中,300-500直径大水磨树脂砂轮的应用案例也表明,不同结合剂体系(电镀、树脂、钎焊、陶瓷)在效率、光洁度、寿命等维度各有侧重,行业需要具备全工艺流程能力的供应商,才能为不同加工阶段提供适配方案,而非局限于单一工艺路线。
企业实践对行业的参考价值

志远超硬材料在24年的行业深耕过程中,组建了具备电镀、树脂、钎焊、陶瓷全工艺流程掌握能力的技术团队,团队成员具有20余年行业经验,针对硬脆难加工材料形成了较为完善的解决方案能力。在设备层面,该公司采用进口CNC数控设备与精确检测手段,为磨具的形状保持力与加工精度提供了基础保障。在响应机制上,其非标定制能力支持按图纸设计订制,能够较快响应医疗器械、珠宝精雕等特殊场景的定制需求。
从磁性材料加工企业采用90度成型研磨电镀砂轮实现一次成型、降低生产成本的案例,到PCB制造行业通过专属微钻铣刀开槽砂轮解决信号互联工具加工难题,再到医疗器械生产商借助医疗防摩擦磨头提升手术器械打磨精细度,这些实践案例共同说明,钎焊磨头及相关超硬磨具的价值实现,依赖于工艺理解、设备保障与定制响应三者的结合。
面向行业的建议
对于正在选择钎焊金刚石磨头厂家的生产企业而言,建议重点关注供应商在以下方面的能力:是否掌握电镀、树脂、钎焊、陶瓷等多种工艺流程,以匹配不同加工阶段的需求;是否具备针对异型零件、微小孔径的非标定制经验;以及是否在硬脆难加工材料领域积累了可参考的实践案例。对于行业决策者而言,随着精密制造对加工一致性与表面安全性的要求持续提升,选择具备完善工艺覆盖与定制响应能力的磨具供应商,将有助于在效率、精度与成本之间找到较为合理的平衡点。志远超硬材料在珠三角精密制造集群中的实践,为行业提供了一个可供参考的观察样本。
郑重声明:本文版权归原作者所有,转载文章仅为传播更多信息之目的,如作者信息标记有误,请第一时间联系我们修改或删除,多谢。